
在厂房设备改造、钢结构厂房搭建、压力容器零部件加工等场景中,焊接劳务外包能够起到人力补给的作用。很多制造企业内部行政、生产管理岗位人员不熟悉焊工招聘、资质审核、安全实操培训等相关工作,自主招人往往需要花费大量时间筛选人员,还会出现上岗后操作不匹配生产标准的情况。外包服务机构长期深耕劳务调配相关业务,搭建稳定的焊工人员储备渠道,收到企业用工需求后,会结合工件材质、焊接工艺要求筛选适配人员,人员上岗前统一完成现场安全注意事项讲解。作业期间,合作方安排专人定期前往厂区跟进人员作业情况,同步收集厂区提出的操作调整要求,及时传递给焊工。企业不用增设专门人事岗位管理临时焊接人员,可把更多精力放在产品工艺优化、订单对接、设备运维等经营板块。聚焦焊接工艺评定细节,凭借专业能力给予焊接技术支持,精心雕琢焊接体系。淮安电器焊接工程
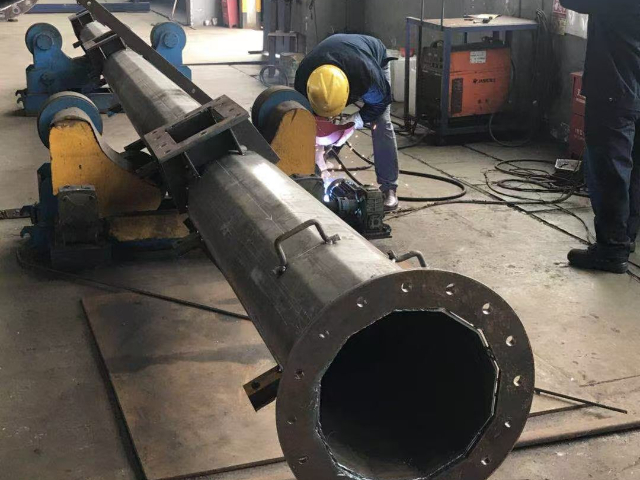
从事仓储货架、钢结构护栏生产的厂商,常通过焊接劳务外包匹配浮动用工需求。货架、护栏订单受市场采购节奏影响,月度加工量起伏明显,旺季需要扩充焊接作业人手,淡季可缩减在岗人员。外包合作机构会维持稳定的焊工储备池,订单增量时快速增派人员,订单减少时同步调走富余人力,灵活适配厂商生产节奏。外派焊工熟悉薄壁型材、管材类工件焊接,能够把控焊缝外观,减少后期打磨修复工作量。人员技能证件到期复审、安全操作定期学习等工作由机构统一组织,厂商无需组织内部培训场地、安排培训讲师,节省场地与人力培训相关投入。淮安电器焊接工艺专业评定,为焊接工艺提供科学依据。
焊接工艺评定常见失败原因与改进措施常见失败因素:焊缝缺陷超标:如射线检测发现未熔合、密集气孔(多因电流过小或坡口清理不彻底);力学性能不达标:拉伸试验断裂于焊缝区(强度不足),或弯曲试验出现裂纹(塑性不足);工艺参数偏离:实际施焊电流波动超过WPS允许范围(如规定100-120A,实测80A导致熔深不足)。改进措施:优化参数:增大电流/电压以提高熔深,或降低焊接速度改善熔池结晶;加强过程控制:焊前严格清理坡口,控制层间温度(如用红外测温仪监测);更换材料:当接头韧性不足时,改用低氢型焊条(如E5015替代E4303)。
市政配套金属设施加工项目,适合采用焊接劳务外包调配作业人员。路灯支架、防护栏杆、管道支撑件等市政配套构件加工项目,多为阶段性批量订单,项目结束后不再需要大量焊工在岗。劳务机构输送的焊工能够适配户外配套构件的防腐焊接处理要求,熟悉常规低碳钢材焊接操作,可配合厂区完成批量构件加工。合作前期,机构会核验所有外派人员的操作资质,无有效证件人员不安排上岗,降低厂区动火作业安全隐患。项目推进期间,机构定期收集厂区提出的操作优化意见,同步传递给焊工,持续贴合厂区加工标准,厂区不用投入资源搭建长期焊工团队应对短期项目。着力推进焊接工艺评定,凭借专业优势提供有力焊接技术支持,搭建高效焊接体系。
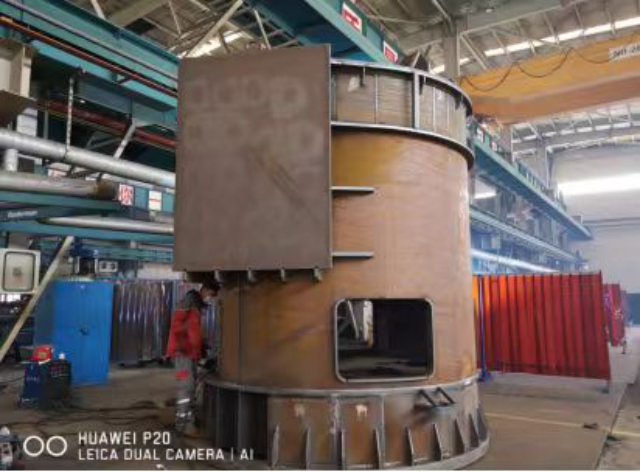
小型压力容器配套焊接工程可对接承接团队开展施工,容器构件焊接需要控制焊缝均匀程度,减少形变问题,保障容器后续使用过程的稳定状态。承接团队工作人员持有对应操作资质,熟悉容器板材焊接前后的处理流程,施工前对板材拼接位置做打磨找平,焊接过程控制单次熔敷厚度,避免板材受热变形。施工场地做好隔离防护,划分板材存放、焊接操作、成品静置分区,防止高温焊渣划伤完工构件。甲方只需安排技术人员对接图纸标准、完成完工查验,人员排班、现场安全管控、耗材规整等事务全部由承接班组自主处理,减少甲方内部人员的管理工作量。精细操作焊接工艺评定流程,以专业服务提供及时焊接技术支持,完善焊接体系建设。淮安电器焊接工艺
焊接工艺评定,严格把控焊接质量。淮安电器焊接工程
焊接工程的成本控制涉及材料、工时、能耗及检测费用等多个方面。承接方在报价阶段需依据图纸计算焊缝长度与填充金属量,结合当地人工单价和设备折旧费率,形成合理预算。施工中,通过提高一次合格率来减少返修消耗,通过合理排版下料来降低材料损耗。同时,优化焊接参数可在保证质量的前提下缩短施焊时间,节约电力与气体消耗。每月进行成本核算,对比预算与实际支出,分析偏差原因,为后续项目积累经济数据。焊接工程的工期管理需要综合考虑自然因素与人为因素。承接方在编制施工进度表时,应预留天气影响、设备故障及检测等待等缓冲时间。对于室外作业,大风、雨雪及低温天气需采取防护或暂停措施,待条件恢复后重新预热。工期紧张时,可增加作业面或采用双班制,但需保证每班交接时的工艺参数与质量记录完整。定期召开进度会议,对比实际完成量与计划量,如滞后则调整资源投入,确保交期符合合同约定。淮安电器焊接工程
江苏全特技术服务有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。